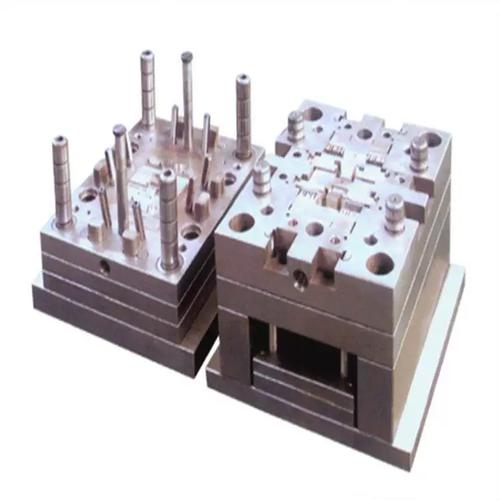
精密PP日用餐具注塑模具加工 刀叉勺模具制造全解析
一、刀叉勺PP日用餐具注塑模具的市场定位
刀叉勺作为一次性或重复使用的日用餐具,市场需求量巨大。PP(聚丙烯)材质因食品级安全、耐温、韧性好、成本适中等优势,成为日用餐具的主流材料。模具厂家承接刀叉勺PP注塑模具加工,核心在于以精密制造能力保障餐具的尺寸一致性、表面光洁度和批量生产效率。一副高品质的刀叉勺模具,往往决定了整条产线的良率与利润空间。
二、刀叉勺注塑模具的结构特点
刀叉勺类产品虽体积不大,但模具设计并不简单:
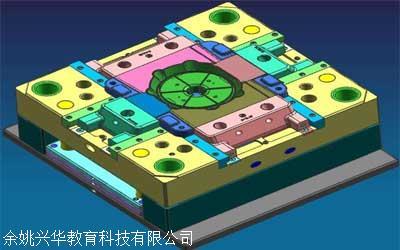
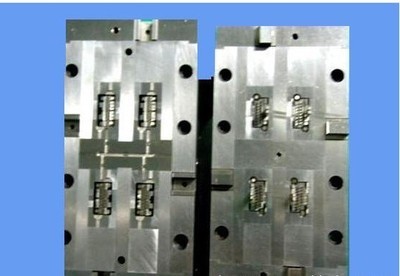
- 多腔高效布局:日用餐具属于薄利多销型产品,模具通常采用一出四、一出八甚至更多型腔的布局,以提升单次注塑产量。多腔模具对流道平衡设计要求极高,否则易出现个别型腔填充不足或飞边。
- 细长型芯与薄壁成型:勺柄细长、勺头薄壁,模具需合理设置浇口位置与冷却水路,避免变形、缩水与熔接痕。
- 表面处理要求高:餐具直接接触食物,型腔表面需达到镜面或细纹面标准,模具钢料选材与抛光工艺尤为关键。
- 顶出与自动化适配:为配合机械手自动取件,模具顶出系统需稳定可靠,并与注塑机、机械手动作节拍匹配。
三、精密模具加工的关键工艺环节
刀叉勺模具的精密加工,涵盖从设计到交付的完整链条:
- 模流分析(CAE):开模前对充填、保压、冷却进行模拟,优化浇口与流道,减少试模次数。
- CNC粗精加工:型腔型芯采用高速加工中心完成粗加工与半精加工,保证尺寸精度与表面质量的基础。
- 精密放电与线切割:镶件、细槽、清角部位通过精密火花机与慢走丝加工,控制公差在0.01mm级别。
- 研磨抛光:针对餐具型腔进行逐级抛光,达到食品接触面要求。
- 热处理与表面处理:根据批量与材料选择合适的热处理工艺,提升模具寿命;必要时进行氮化或镀层处理。
- 装配与试模:合模精度、排气系统、顶出机构逐一验证,试模后根据样品调整参数直至稳定量产。
四、PP材料注塑成型的工艺要点
PP熔体流动性好、收缩率较大(通常1.2%~2.0%),模具设计与注塑工艺需重点考虑:
- 合理设置冷却系统,控制翘曲变形;
- 浇口位置避免影响餐具外观与使用手感;
- 排气充分,防止烧焦与缺料;
- 针对薄壁区域优化注射速度与保压曲线。
五、模具厂家选择与合作建议
选择刀叉勺注塑模具加工厂家时,建议关注:
- 行业经验:是否有餐具、日用品类模具的成功案例;
- 加工设备:是否配备精密CNC、火花机、慢走丝及三坐标检测设备;
- 质量控制:从钢材入库到成品试模是否有完整检测记录;
- 交期与售后:模具交付周期、试模支持与后期维护响应能力;
- 报价透明度:型腔数、钢材等级、热流道配置等直接影响“¥13”这类报价区间的合理性,需明确配置清单而非仅比价格。
六、
刀叉勺PP日用餐具注塑模具看似普通,实则是精密加工能力、模具设计经验与注塑工艺理解的综合体现。模具厂家唯有在模流分析、精密加工、表面处理与试模验证各环节严格把控,才能为客户交付高良率、长寿命、易维护的量产模具,在日用餐具这一红海市场赢得持续订单。
如若转载,请注明出处:http://www.ximengkj.com/product/38.html
更新时间:2026-10-18 15:58:35